





Hvordan karbonfibervevorientering endrer påvirkningsatferd
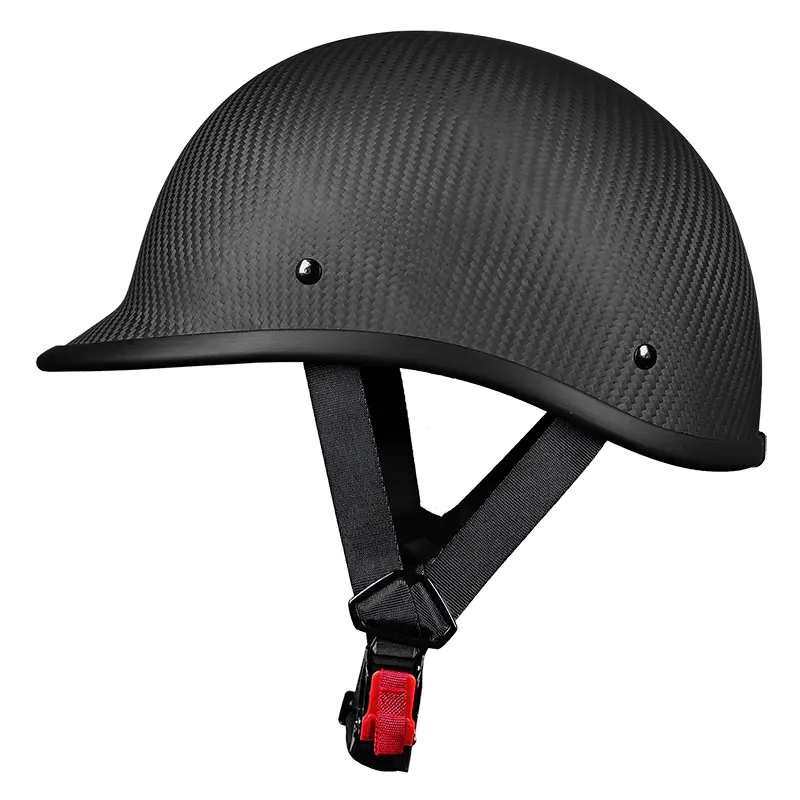
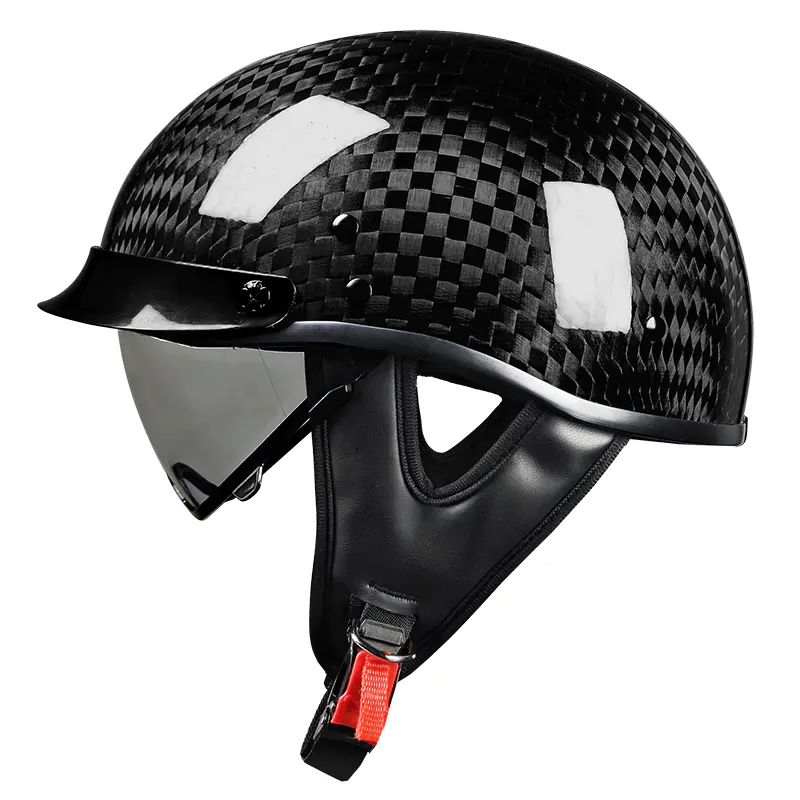
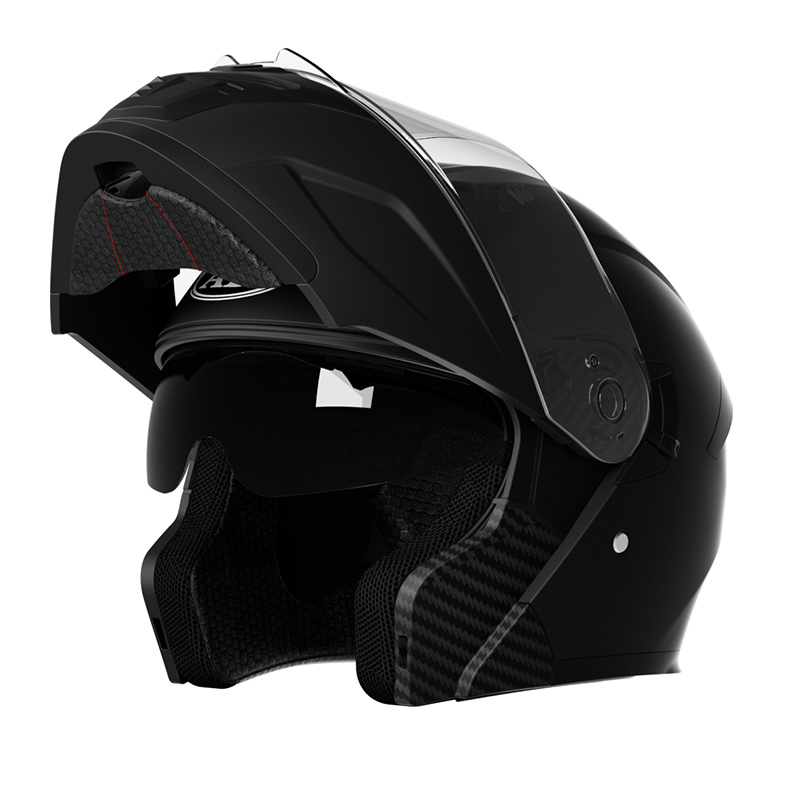
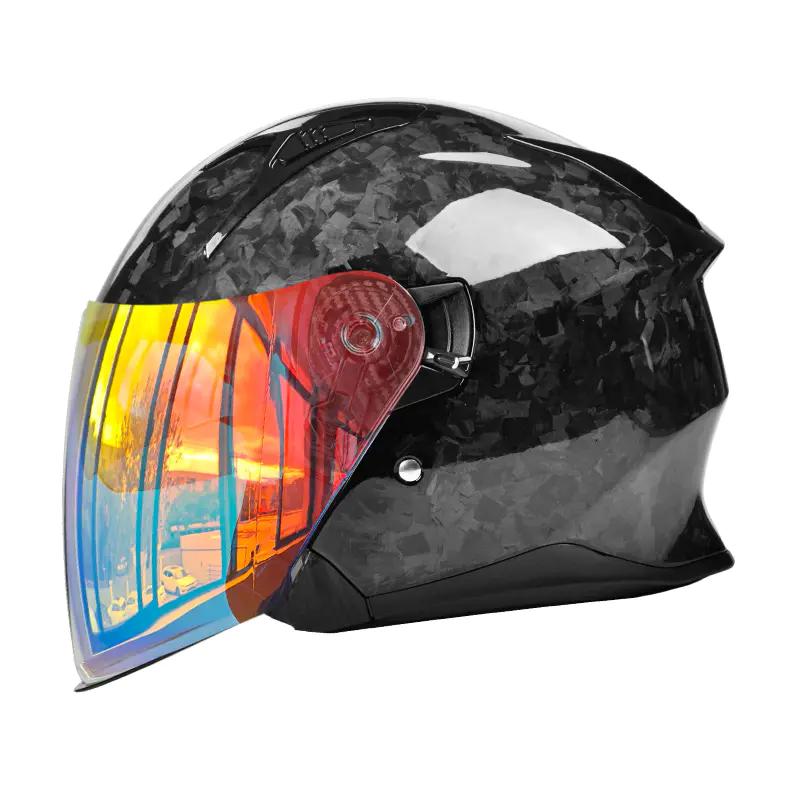
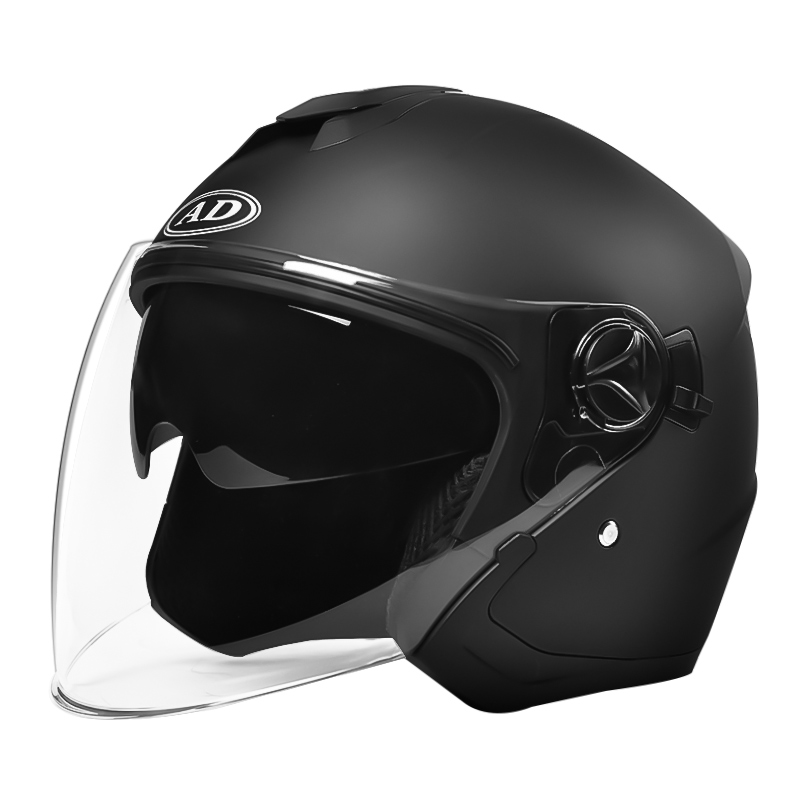
Shanghai Weijue Industry Co.,Ltd nærmer seg karbonlayup som en konstruksjonsteknisk beslutning, ikke en kosmetisk. I en Karbonfiberhjelm , retningen på vevingen - 0/90 grader versus 45 graders skjevhet - bestemmer hvordan slagenergien beveger seg over skallet. En 0/90 layup motstår direkte kompresjon godt, noe som er nyttig på tvers av kronen, mens en 45 graders bias layup håndterer skjærbelastninger bedre, noe som betyr mer rundt tinningen og kjeveområdene der støt ofte kommer i en vinkel i stedet for rett på. Produsenter som bruker en enkelt enhetlig veving over hele skallet, optimaliserer vanligvis for produksjonshastighet i stedet for slagfordeling, siden ekte flerveis opplegg krever håndplassering av stoffark i forskjellige retninger etter sone.
Harpiks-til-fiber-forhold er de andre variable kjøperne sjelden spør om. For mye harpiks gir vekt uten å gi styrke, mens for lite etterlater tørre flekker som sprekker under belastning. En skikkelig herdet Motorsykkelhjelm i karbonfiber skallet har typisk et 60:40 fiber-til-harpiks-forhold etter vekt, og dette tallet er verdt å be om direkte fra enhver leverandør under kvalitetsrevisjoner.
- 0/90 graders vev: sterkere mot direkte kronepåvirkning
- 45 graders forspenningsvev: bedre skjærmotstand ved tinning og kjevesoner
- Autoklavherding under trykk reduserer luftlommer sammenlignet med herding i åpen form
Veggtykkelseskontroll i ABS-sprøytestøping
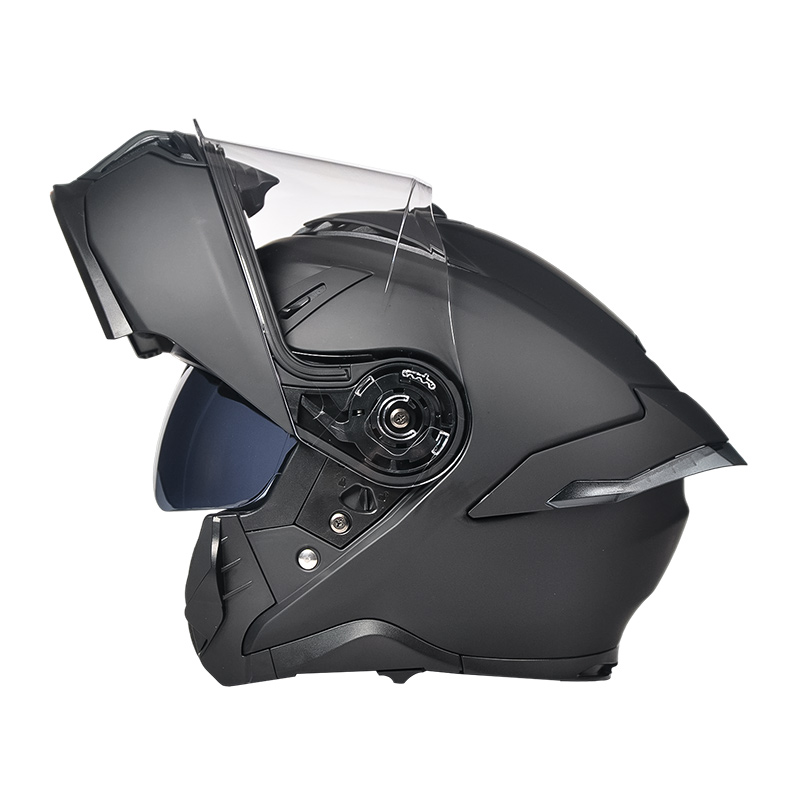
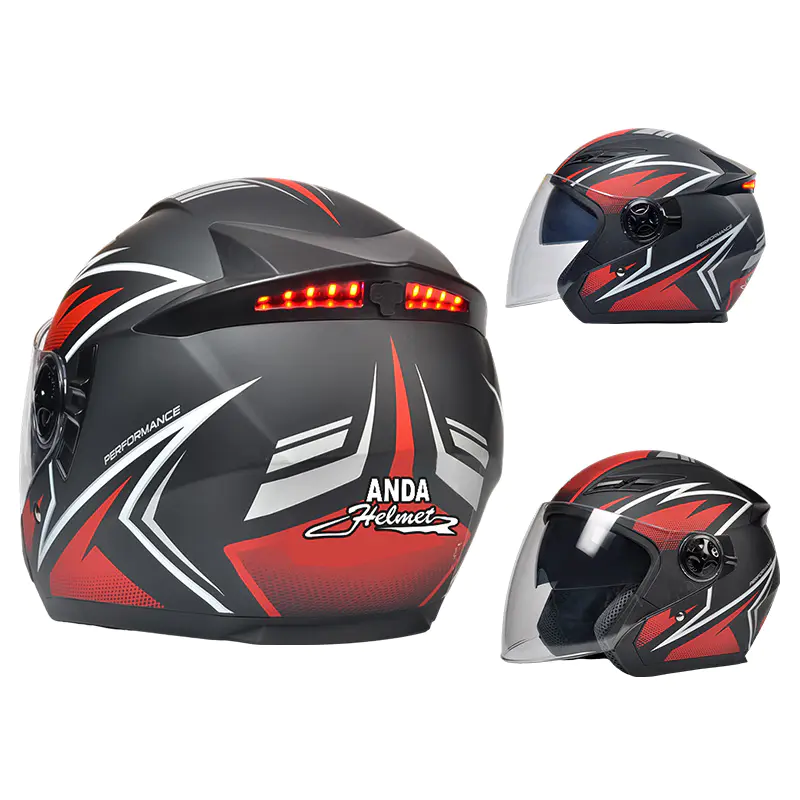
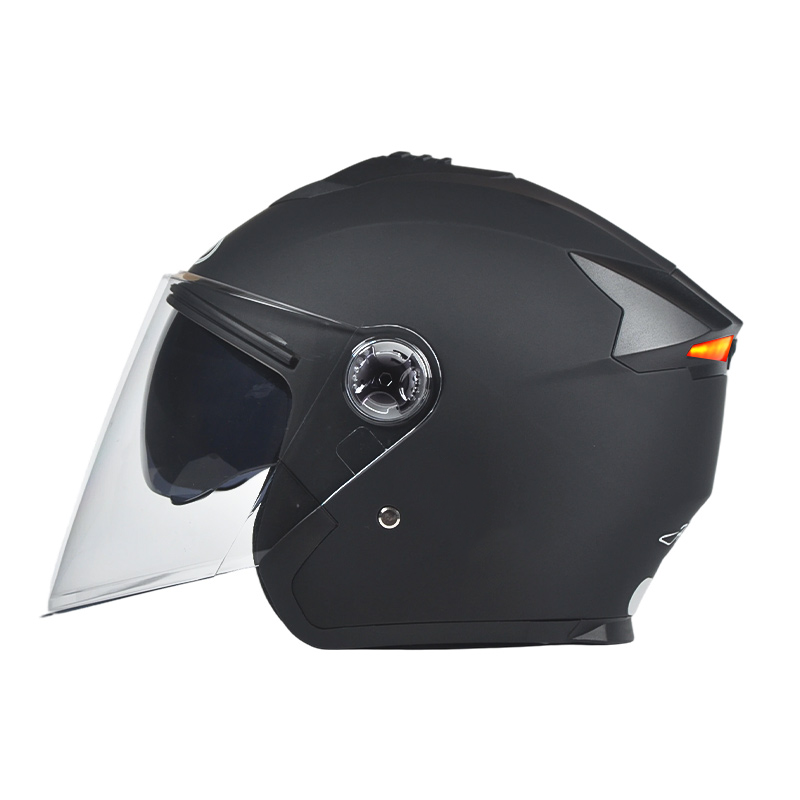
An ABS motorsykkelhjelm skallet lever eller dør på muggkonsistens i stedet for råvarekvalitet alene. Sprøytestøping er avhengig av å opprettholde jevn veggtykkelse over hele skallet - typisk i området 3 til 4 mm - fordi enhver sone som avkjøles raskere enn det omkringliggende materialet skaper interne belastningspunkter kalt synkemerker, som svekker slagmotstanden i akkurat de områdene syklistene ikke kan se fra utsiden. Formtemperatur, injeksjonstrykk og kjøletid må alle holde seg innenfor stramme toleranser batch etter batch, og det er grunnen til at billigere verktøyoperasjoner ofte viser inkonsekvente resultater selv når du bruker samme ABS-harpikskvalitet som en avansert produsent.
Kjøpere som vurderer en ABS-hjelmleverandør, bør spørre om antall mugghulrom og skuddkonsistenstesting, ikke bare harpiksmerkenavnet, siden to hjelmer laget av identisk råmateriale kan yte svært forskjellig avhengig av hvor tett injeksjonsprosessen er kontrollert batch til batch. Det er også her Shanghai Weijue Industry Co.,Ltd investerer tungt, og kjører stikkprøver av skalltykkelse på hver produksjonsbatch i stedet for kun å stole på prøvetaking før produksjon.
Vektfordeling og nakketrøtthet over lange turer
Total hjelmvekt får mesteparten av oppmerksomheten i produktoppføringer, men vektfordeling rundt hodet betyr mer for ryttertretthet på turer som er lengre enn to timer. En hjelm med vekt konsentrert mot fronten - vanlig i modeller med tunge ansiktsskjermer eller forovermonterte ventiler - skaper mer belastning forover i nakken enn en hjelm med samme totalvekt med masse fordelt jevnt rundt skallet. Dette er en av de praktiske fordelene karbonfiberkonstruksjon gir fremfor ABS: For den samme skalltykkelsen som er nødvendig for å bestå støttesting, sparer karbonfiber vanligvis 150 til 200 gram, og den sparte vekten er mest merkbar i redusert nakketretthet under vedvarende motorveikjøring i stedet for i et enkelt spesifikasjonsnummer.
Hvor vektforskjellen faktisk betyr noe
- Vedvarende motorveihastigheter der vindmotstand gir dreiemoment til nakken
- Banekjøring med hyppige hodebevegelser som sjekker speil og blindsoner
- Flertimers turruter der kumulativ tretthet påvirker reaksjonstiden
Matchende skallmateriale til bestillingsvolum og prisposisjonering
Avgjørelsen mellom å lagerføre en karbonfiberhjelmlinje versus en ABS-hjelmlinje kommer vanligvis ned til å matche produksjonsøkonomi til målbutikknivået, i stedet for at ett materiale er universelt "bedre". Karbonopplegg er arbeidskrevende og skalerer ikke ned i kostnader slik sprøytestøping gjør ved høyt volum, så det har en tendens til å være fornuftig for førsteklasses produktlinjer med lavere enhetstall. ABS-støping blir derimot mer kostnadseffektiv ettersom ordrevolumet øker, siden verktøykostnadene er spredt over en større serie.
| Faktor | Motorsykkelhjelm i karbonfiber | ABS motorsykkelhjelm |
|---|---|---|
| Produksjonsmetode | Håndopplegg, autoklavherdet | Sprøytestøpt |
| Kostnadseffektivitet i stor skala | Forbedres sakte med volum | Forbedres kraftig med volum |
| Typisk posisjonering | Premium, lavere antall enheter | Mellomtone, høyt volum |
Fordi ordrestrukturer varierer så mye fra marked til marked, kjører vi både en karbonfiberhjelmlinje og en ABS-hjelmlinje parallelt hos Shanghai Weijue Industry Co.,Ltd, slik at kjøpere kan justere skallmateriale med prisnivået uten å bytte leverandør mellom produktserier.